在精密零件加工中,端面与内孔的垂直度是一个经典难题。传统工艺分两道工序:先磨内孔,再磨端面,两次装夹带来的定位误差叠加,垂直度往往只能做到0.01毫米左右。对于液压阀块、轴承套圈、精密法兰这类对端面与内孔同轴度、垂直度要求苛刻的零件,这个精度远远不够。四轴端面内孔磨床要解决的,就是让端面与内孔在一次装夹中同时磨削,把两次定位的误差压缩为零。
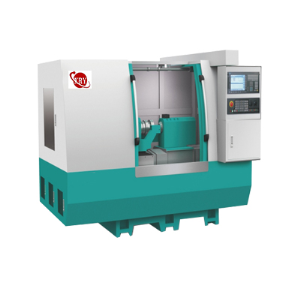
四轴端面内孔磨床的“四轴”二字,指的是设备具备四个可独立控制的进给轴或磨削主轴组合,通常包括内孔磨削主轴、端面磨削主轴以及各自的进给轴。四轴端面内孔磨床的核心能力,是让内孔砂轮与端面砂轮在程序控制下协同动作:内孔砂轮伸入孔内磨削孔径,端面砂轮同时或分步磨削端面,两把砂轮的相对位置由机床坐标系精确锁定。由于工件只装夹一次,端面与内孔的垂直度不再受重复定位误差影响,而是取决于四轴端面内孔磨床各轴之间的几何精度。一台调整到位的四轴端面内孔磨床,端面对内孔的垂直度可稳定控制在0.003毫米以内,远超两道工序的常规水平。
四轴端面内孔磨床的结构设计,难点在于两套磨削系统的空间布局与刚性平衡。内孔主轴细长,端面主轴直径大,两者若布置不当,干涉或刚性不足都会影响磨削质量。现代四轴端面内孔磨床多采用双主轴立式或卧式布局,内孔主轴可沿轴向进给并具备微调功能,端面主轴则沿径向或轴向进给。四轴端面内孔磨床的数控系统需要协调多轴插补,在磨削端面时保证砂轮端面与工件端面的平行度,磨削内孔时保证砂轮轴心线与孔轴线的同轴度。此外,四轴端面内孔磨床的在线测量系统可在磨削中途检测孔径与端面位置,根据测量结果实时补偿进给量,减少对刀与试磨的辅助时间。
四轴端面内孔磨床的应用场景,集中在批量精密零件的终加工工序。轴承套圈磨削是四轴端面内孔磨床的典型战场:套圈的内孔与端面需要在一次装夹中完成精加工,垂直度与尺寸精度直接决定轴承的旋转精度与装配质量。液压阀体、精密齿轮坯、汽车变速箱同步器齿套等零件,同样受益于四轴端面内孔磨床的一次装夹成型能力。与传统的单轴内圆磨床加端面磨床组合相比,四轴端面内孔磨床减少了设备占地面积与工件周转环节,单件加工时间缩短三成以上,更重要的是消除了二次装夹带来的精度不确定性。
选购四轴端面内孔磨床,要重点考察几个方面:两套主轴的刚性匹配是否合理、数控系统是否具备多轴协同与在线补偿功能、换型时砂轮修整与对刀是否便捷。四轴端面内孔磨床的价值不在于轴数多,而在于四轴能否真正协同出一次装夹的精度红利。对于追求工序集中与精度稳定性的精密加工企业而言,四轴端面内孔磨床是把端面与内孔的几何关系锁死在一次装夹里的那把钥匙。
上一条: 无
下一条: 滑块磨得好不好,机床跑起来才知道
